汽车配件批量生产中,焊接节拍的瓶颈往往不在单台焊机的焊接速度,而在焊头在多个焊点之间的空行程与工件二次装夹的等待时间。从单头点焊机升级到多头点焊机,核心逻辑是将“串行”的逐点焊接变为“并行”的一次定位多焊点成型,从而压缩非焊接时间占比。上海尊典实业结合电阻焊设备制造与汽车零部件行业服务经验,梳理多头方案提升节拍的关键路径。
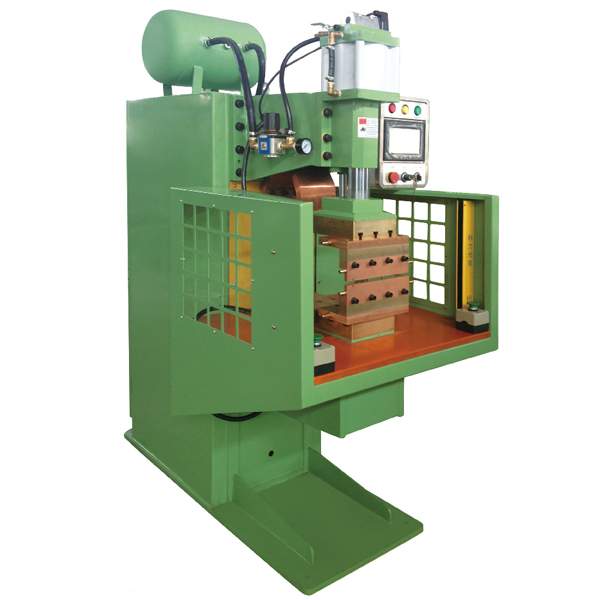
节拍提升的本质是消除重复定位。单头焊机完成一个工件上的多个焊点,需要多次移动焊头或工件,每次定位都伴随辅助时间和位置偏差风险。多头点焊机通过多个焊头同步或分步动作,在一次装夹中完成多个焊点的焊接。以门框中柱类工件为例,传统单头专机每台仅有一个点焊单元,完成一个工件的多个焊点需反复调整位置,节拍约为90件/小时;采用多头同步焊接方案后,多个焊点可同时完成,节拍提升空间显著。上海尊典实业提供的双头及多头点焊机系列,正是针对此类多焊点工件的节拍瓶颈设计。
多头方案与中频逆变技术的协同。多头结构解决了“同时焊”的问题,但多焊头同步放电对电源的稳定性要求更高。中频逆变电源输出为脉动直流,无过零中断,各焊头之间的电流一致性更容易控制,避免因单点电流波动导致的焊点强度离散。对于汽车座椅导轨、滑轨等双点位焊接工件,双焊头配合双变压器、双控制器独立模组,可实现同步或独立焊接,兼顾节拍与柔性。上海尊典实业在多头设备上匹配中频逆变技术,使多焊点同步焊接时的热输入控制更为精准。
选型需匹配工件特征与换型频率。多头点焊机的焊头间距与数量需根据工件焊点分布定制。对于品种单一、焊点位置固定的批量件,专用多头专机可将节拍压到最低;对于多规格共线生产,则需考虑焊头位置可调或快换工装结构。上海尊典实业建议企业在规划多头方案时,先统计典型工件的焊点数量、分布间距与年产量,再确定焊头配置与自动化上下料的衔接方式,避免设备能力与产能目标错配。
从单头到多头,本质是将焊接工序从“人跟着焊点跑”转变为“焊点围着工件排”。上海尊典实业提供双头、多头点焊机及中频逆变专机定制,欢迎来电交流您的工件焊点分布与节拍要求。