镀锌板在汽车、家电、货架等行业应用广泛,但其电阻点焊难度远高于普通冷轧板。上海尊典实业结合多年服务镀锌板焊接客户的经验,梳理出镀锌板点焊的三大核心难点及对应的工艺对策。
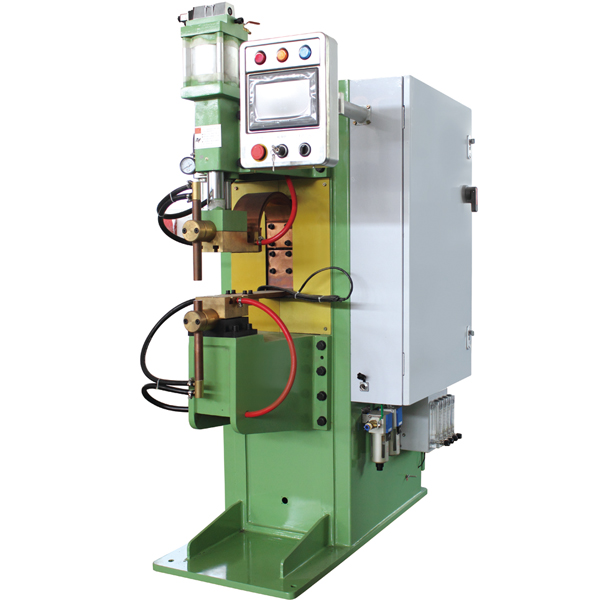
难点一:锌层分流与电极污染。锌的熔点仅419.5℃,远低于钢板的1500℃焊接温度。焊接时锌层先于钢板熔化,形成低电阻通路分流焊接电流,导致熔核形成不足。同时,熔融锌极易与铜电极反应生成Cu-Zn合金层,造成电极粘连、寿命骤降。工艺对策上,中频逆变直流点焊机是当前主流方案:直流输出无过零,电流上升快,可在锌层充分熔化分流前完成熔核建立;毫秒级闭环控制配合适当的电极压力曲线,能有效抑制飞溅并减缓电极损耗。
难点二:工艺窗口窄。研究数据显示,相比同材质冷轧板,DH590镀锌板的焊接工艺窗口需右移约2kA,且窗口范围明显变窄。电流偏低则熔核不足,偏高则飞溅严重。这就要求焊机具备精细的电流调节能力。中频点焊机的时间调节分辨率可达毫秒级,调节范围较工频焊机扩大3至4倍,为镀锌板窄窗口内的参数匹配提供了操作空间。
难点三:镀层烧损与防腐性能下降。焊点周围锌层过度烧损会削弱工件的耐蚀性。中频短时脉冲配合快速爬升的电流波形,可将热影响区压缩到最小,减少锌层挥发范围,在保证熔核质量的前提下尽可能保留镀层防护能力。
上海尊典实业提醒:镀锌板点焊没有“万能参数”,板厚组合、锌层厚度、镀层类型(纯锌或合金化)均会显著改变最优规范。建议在批量投产前进行试焊与切片验证。我司提供中频逆变点焊机及镀锌板专用机型,可根据客户工件提供选型与打样支持。