空调底板与背板的连接工艺长期面临两难:人工点焊效率低、一致性差,而通用自动化设备又难以适配镀锌板焊接与多规格换型的双重需求。上海尊典实业结合家电钣金焊接领域的设备经验,梳理专机化方案落地的三个关键环节。
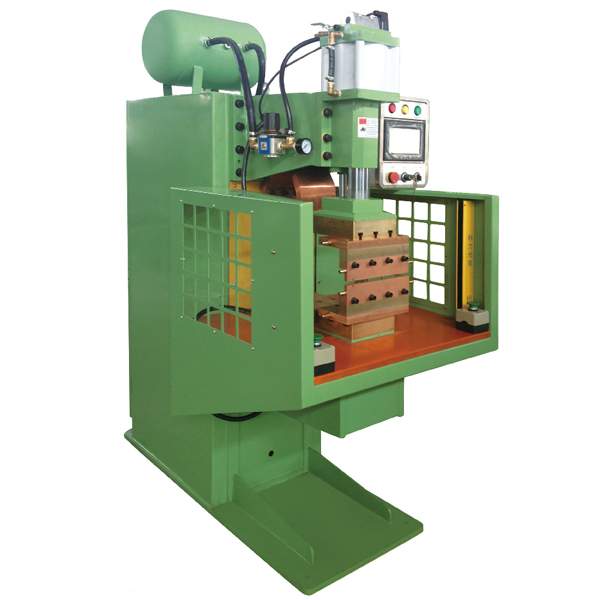
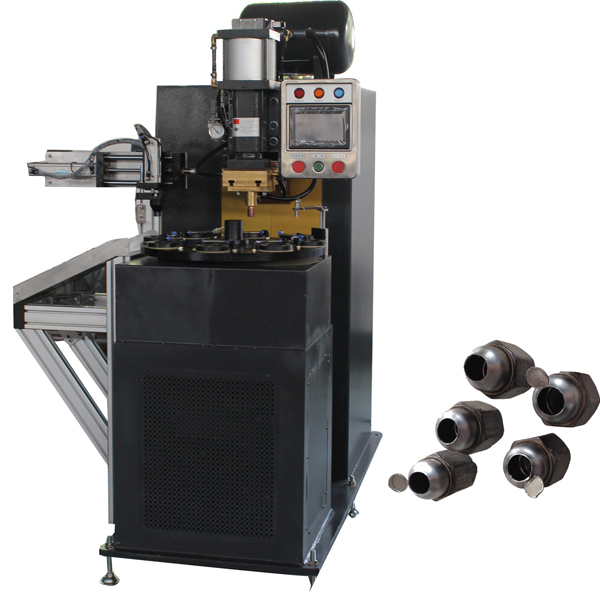
工位拆分决定节拍上限。空调底板挂耳焊接的传统做法是人工定位后逐点焊接,四个焊点的相对位置偏差要求不超过1mm,人工装夹难以稳定保证。专机化的思路是将上料、定位、焊接、下料拆分为独立工位,通过多工位循环或转盘机构实现并行作业。现有全自动方案可将节拍压缩至6秒/件,整线仅需2人操作,较原14人配置减少12人。背板铆接同理,双铆接装置相对设置可同时完成两侧支架的铆接,避免单侧逐一作业的等待损耗。
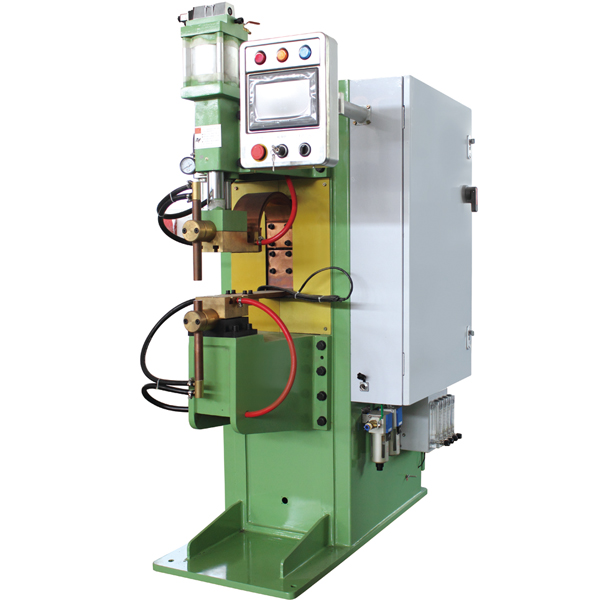
镀锌板焊接需匹配中频电源。空调底板与背板多为镀锌板材,锌层在焊接高温下先于钢板熔化,易造成分流、飞溅和电极粘连。专机方案中选用中频逆变电源,放电时间短、电流爬升快、直流输出无过零,可在锌层充分干扰前完成熔核建立。实际产线数据显示,中频方案配合专用工艺后,焊后合格率可达99.99%以上,同时节能30%以上。上海尊典实业在电阻焊电源端提供中频逆变点焊机与专机集成匹配,确保多焊头同步作业时各点电流一致性可控。
换型能力决定专机的长期价值。空调型号迭代频繁,底板与背板的尺寸规格随之变化。专机化方案需在定位夹具上预留可调空间:背板铆接的定位调整机构通过同轴设置的定位料架与调节推料架,可适配不同型号产品的自动定位;底板焊接线则可通过快换定位板与程序调用实现多规格切换。上海尊典实业建议企业在规划专机时,将未来2至3年的产品尺寸变化纳入夹具设计输入,避免设备上线即面临改造。
从通用焊机到专机化方案,核心是将焊接工艺与上下料、定位、检测环节深度耦合,而非简单叠加自动化模块。上海尊典实业提供中频点焊机、储能点焊机及非标专机配套,欢迎来电交流您的工件规格与产线节拍。